在PU自结皮的生产过程中有一些如: 针孔,气泡,干疤,少料,表面不平,,断差,色差,较软,较硬,脱模剂与油漆没喷好等诸多生产不良现象的发生,我们今天来谈谈气泡的问题与产生。首先气泡的产生关系到:模具、机器、原料配方,三大部分,今天我们来说模具。模具的温度不够高时,没有达到产品生产时所要求的温度,按正常的生产速度开模,有可能产生气泡。
一. 模具:
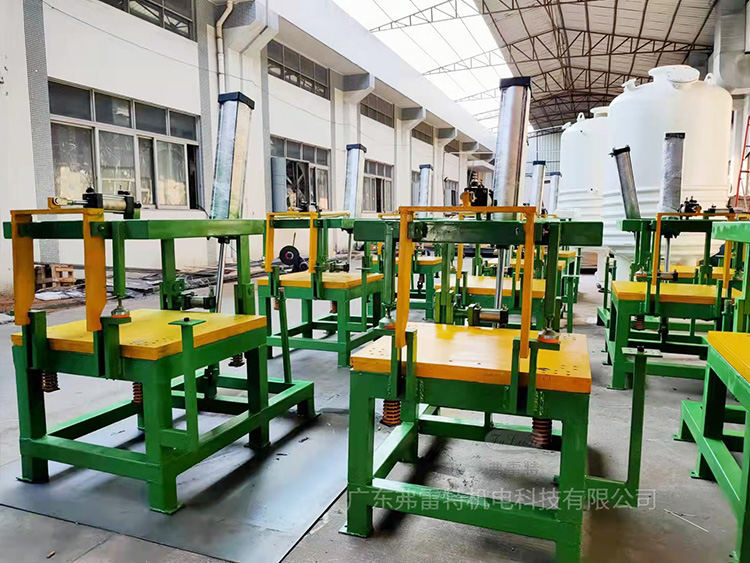
有钢模,铝模,树脂模,三大不同材料模具,铜模,与玻璃钢模具最近几年淡出了视野。
1、有的生产单位用电烤箱加温。
2、有的用水加温。
3、更有的用煤气加温。相对来讲:
A. 电加温的成本较高,适应连续生产,大规模的生产,对操作的熟练程度要求高一些。
B、水加温,简单,方便,易控。
C、煤气加温不可取,本来生产的场所就禁止烟火,不安全,危险,难控。
钢模与铝模在生产是就要做好加温的准备,有的是表面开槽,然后埋铝管,通过铝管传热,有的直接在模具上钻孔,我认为直接钻孔最好,方便,加温最直接。模具的温度低会生产气泡,熟化的时间不够,模具的温度太高,产品较为胀气,开模时容易开裂。不同的模具排线生产,如钢模要求是,45度,可能树脂模的要求只有,40度,可适当调节水管的球阀的进水量,到达控温的效果。总的来说,模具加温对自结皮气泡的形成相对较少。
有些模具需要排气来减少气泡的形成。
二、模具的排气:
A. 模具表面直接开孔L1.0---1.5毫米的穿孔较好,过大,产品削完钉后疤痕过大。
B. 模具的周边排气,叫开槽,可以用刀片,锯条,也可以用打磨机,无论用那种方法,但要注意的时,在开槽时间,越接近分模线的位置,要浅。 远离分模线时可以深一点, 这样由浅到深,如果分模线位过深,直接关系到产品的外观分模,削完边后的疤痕也过大。排气孔与排气槽的位置,一般是将模具放到正常发泡的角度 ,根据产品来确认排气孔与排气槽的最佳位置,原则是尽量少开排 气孔与排气槽。要求高的产品不能有排气气孔与排气槽时,摇完模后,放好发泡的角度, 将模扣轻松一点,待原来发泡出来到达模具的边缘时,迅速扣模,也可以到达效果,有的模具放平,有的模具有角度有的模具要,360度摇模,个人认为,产品要求表面平整严格,背面不严时,也可导致质量不行。
- [2026.01.24]用“芯”发泡,塑就非凡 | 广东弗…
- [2026.01.22]为什么选择环戊烷+高压发泡技术?…
- [2022.09.27]聚氨酯发泡机的发泡压力变化情况…
- [2026.01.20]专注保温层高效生产|广东弗雷特聚…
- [2026.01.16]效率提升50%以上
- [2024.01.10]高压聚氨酯水箱发泡保温
- [2026.01.15]量身定制,源于德国技术的专业聚氨…
- [2024.01.08]聚氨酯材料整体发泡
- [2021.04.03]聚氨酯发泡机的变量泵常见故障您…
- [2026.01.08]聚氨酯精密灌注专家:广东弗雷特轨…
- [2026.01.06]广东弗雷特聚氨酯发泡机:为新能源…
- [2022.09.17]聚氨酯外保温系统的几大特点分析…
- [2026.01.04]弗雷特专用发泡机引领车载保温产…
- [2025.12.31]环戊烷与高压发泡机优势解析
- [2023.12.30]聚氨酯发泡机在运行中的常见问题…
- [2021.04.02]发泡机施工效果怎么样
- [2025.12.30]聚氨酯发泡机在保温领域的核心应…
- [2025.12.27]设备稳定,才是硬实力
- [2023.12.27]聚氨酯发泡技术要点
- [2025.12.26]以卓越科技引领智能造泡新时代